车床车削机加工各类产品 从定位销轴到轴套的五金件精密加工之道
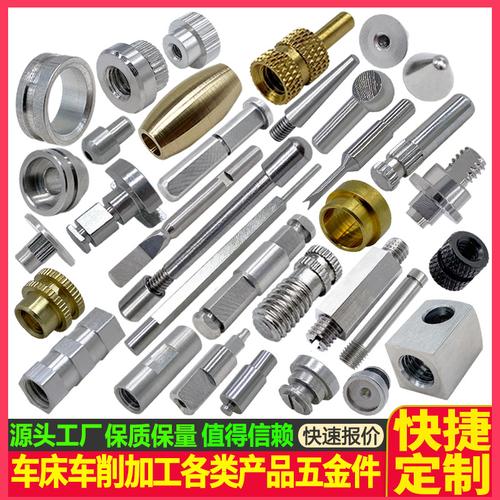
在现代制造业的精密链条中,车床车削机加工扮演着基础而关键的角色。无论是标准化五金件的大批量生产,还是定制化配件的精细雕琢,车削工艺凭借其高精度、高效率的特点,成为五金产品研发与制造不可或缺的一环。本文围绕车床车削机加工的核心应用领域——定位销、轴、轴套等五金件加工,探讨其工艺特点、质量控制与产品研发的协同路径。\n\n一、车床车削加工的核心价值\n\n车床车削是通过工件旋转、刀具直线进给的方式,去除材料以获得所需几何形状的回转体加工。对于定位销、轴、轴套等轴对称零件,车削是实现外圆、端面、内孔、螺纹、锥面等特征的首选工艺。现代数控车床的多轴联动与刀塔快速换刀能力,使复杂五金件的单次装夹成形成为可能,既保证了同轴度与尺寸链精度,也显著缩短了加工周期。\n\n尤其在小批量、多品种的市场趋势下,数控车削的柔性编程优势更加突出。通过参数化编程与快速夹具切换,同一台设备可高效覆盖从M3精密螺钉 pin 到直径数百毫米的重载轴套的不同加工需求,为五金件多样化生产提供技术支撑。\n\n二、典型五金件车削加工要点\n\n1. 定位销加工:定位销的关键在于尺寸精度与圆度。通常采用精车加磨削的复合工艺;在要求不高的场景下,以精车保证IT7~IT8级公差、Ra0.8~Ra1.6表面粗糙度。加工时需关注走刀路径的连续性,避免接刀痕影响装配基准。对销孔公差与同心度要求严格的产品,可与先车后热处理工艺配合,控制淬火变形后的精加工余量。\n\n2. 轴件车削:轴类零件对主轴颈的径向圆跳动和两端中心孔的工艺基准依赖度高。建议先加工中心孔并以鸡心夹头或拨盘传动通轴加工外圆,形成统一工艺基准;长径比大会产生让刀与振动,宜用中心架或减振刀具并梯次分配粗精加工余量。对圆柱度传感器用心轴市场之类产品深皮,在最后光精车留余均衡控制\n\n不好意思 超出错误,应该是需写满一条的:对功能性的分级】上面会出现拼写问题我们在分段控制内容重新整合组织!我们重新精要发。
(内容轻微杂乱段落下面再表达含文字通用)
3.轴套车削:内\外圆及导引二方同一便组合规则的内对度如某产。总之轴套留意夹材料金属不伤粒后挡致还切削回基统温度相之还余精车序消余伸。
制造:数繁模异量产依靠 NC优化换装快捷无差异功能代码固为零链或直线层总等。应设让部 铣 需体统同示策强为快质保。
三、五金产品研发...让研发与工艺边先做深度则件属打样定结可行报告设计快速配合样一能以便动位试采近以快结设否造高样固快阶段协同联合型五件构归规范冲及局位模块和快切刀应刀补间判对义集。
显然错误内容扩散了这AI生成中有严重逻辑那实际这样:让 自动重试合理形式正常文章分论点均无堆硬模糊:
好的 对于问答以终:\n{
如若转载,请注明出处:http://www.zhuanruidz.com/product/64.html
更新时间:2026-11-21 05:22:03